Moisture Control การควบคุมความชื้นในอุตสาหกรรมอาหารด้วยเทคโนโลยี NIR
ความชื้นเป็นหนึ่งในปัจจัยสำคัญที่สุดที่ส่งผลต่อคุณภาพ ความปลอดภัย อายุการเก็บรักษา และต้นทุนของผลิตภัณฑ์อาหาร เทคโนโลยี Near Infrared Spectroscopy (NIR) ช่วยให้ผู้ผลิตสามารถตรวจวัดความชื้นได้อย่างรวดเร็วแบบ Real-Time โดยไม่ต้องทำลายตัวอย่าง ลดเวลารอผลจากห้องปฏิบัติการ และช่วยควบคุมกระบวนการผลิตได้อย่างมีประสิทธิภาพ
ใช้เครื่อง NIR ตรวจวัดปริมาณความชื้นในวัตถุดิบ ระหว่างการผลิต และผลิตภัณฑ์สำเร็จรูป เพื่อควบคุมคุณภาพสินค้า ลดการสูญเสีย และเพิ่มความสม่ำเสมอของกระบวนการผลิต
เหตุใดความชื้นจึงมีความสำคัญในอุตสาหกรรมอาหาร
ความชื้นมีผลโดยตรงต่อคุณภาพของผลิตภัณฑ์อาหารหลายด้าน ไม่ว่าจะเป็นเนื้อสัมผัส สี กลิ่น รสชาติ น้ำหนัก และอายุการเก็บรักษา หากผลิตภัณฑ์มีความชื้นสูงเกินไป อาจทำให้เกิดการเจริญเติบโตของจุลินทรีย์ เชื้อรา หรือแบคทีเรีย ซึ่งส่งผลต่อความปลอดภัยของผู้บริโภค
ในทางกลับกัน หากความชื้นต่ำเกินไป อาจทำให้ผลิตภัณฑ์แห้ง แข็ง สูญเสียน้ำหนัก และมีคุณภาพไม่ตรงตามมาตรฐานที่กำหนด ดังนั้นการควบคุมความชื้นจึงเป็นขั้นตอนสำคัญของระบบควบคุมคุณภาพในโรงงานผลิตอาหารทุกประเภท
NIR คืออะไร
Near Infrared Spectroscopy (NIR) เป็นเทคนิคการวิเคราะห์ที่ใช้แสงในช่วง Near Infrared เพื่อศึกษาคุณสมบัติของสารอินทรีย์ น้ำเป็นสารที่ดูดกลืนพลังงานในช่วงคลื่นนี้ได้ดี จึงสามารถนำข้อมูลสเปกตรัมมาสร้างแบบจำลอง (Calibration Model) เพื่อคำนวณปริมาณความชื้นได้อย่างรวดเร็วและแม่นยำ
การวิเคราะห์ด้วย NIR ใช้เวลาเพียงไม่กี่วินาที ไม่ต้องใช้สารเคมี และไม่ทำลายตัวอย่าง จึงเหมาะสำหรับการควบคุมคุณภาพในสายการผลิตแบบต่อเนื่อง
ผลิตภัณฑ์อาหารที่เหมาะสำหรับการตรวจวัดความชื้น
| ประเภทผลิตภัณฑ์ | ตัวอย่าง |
|---|---|
| ธัญพืช | ข้าว ข้าวโพด ข้าวสาลี ถั่วเหลือง |
| แป้งและวัตถุดิบ | แป้งมัน แป้งข้าวโพด แป้งสาลี |
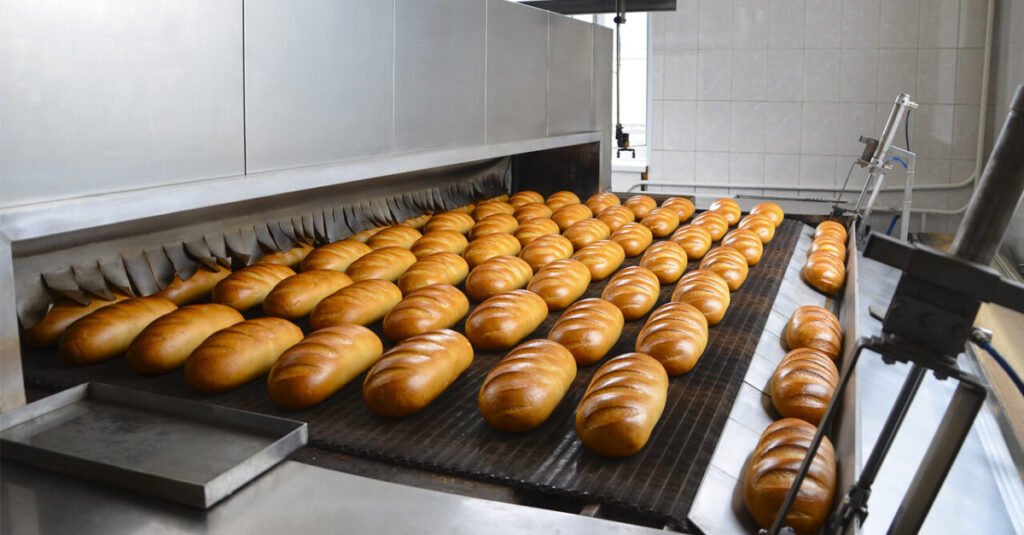
| อาหารอบ | ขนมปัง บิสกิต คุกกี้ |
| อาหารขบเคี้ยว | มันฝรั่งทอด ข้าวเกรียบ ขนมอบกรอบ |
| อาหารสัตว์ | Pellet Feed และอาหารผสม |
| ผงอาหาร | นมผง กาแฟผง เครื่องดื่มผง |
การประยุกต์ใช้ NIR ในการควบคุมความชื้น
- ตรวจรับวัตถุดิบ (Incoming Inspection)
- ควบคุมกระบวนการอบแห้ง (Drying Process)
- ตรวจสอบระหว่างการผลิต (In-Process QC)
- ตรวจสอบสินค้าสำเร็จรูปก่อนบรรจุ
- ตรวจสอบก่อนจัดเก็บสินค้า
- ตรวจสอบก่อนการส่งมอบลูกค้า
ข้อดีของการใช้ NIR
ทราบผลภายใน 10–30 วินาที
สามารถนำตัวอย่างไปใช้งานต่อได้
ลดต้นทุนและเป็นมิตรต่อสิ่งแวดล้อม
Moisture, Protein, Fat และอื่น ๆ ได้พร้อมกัน
ลดเวลารอผลจากห้องปฏิบัติการ
เชื่อมต่อกับระบบควบคุมสายการผลิตได้
Workflow การตรวจวัดความชื้น
- เก็บตัวอย่างจากสายการผลิตหรือวัตถุดิบ
- นำตัวอย่างเข้าสู่เครื่อง NIR
- ระบบสแกนด้วยแสง Near Infrared
- ซอฟต์แวร์คำนวณค่าความชื้นจาก Calibration Model
- แสดงผล Moisture (%) ภายในไม่กี่วินาที
- นำผลไปปรับเครื่องจักรหรือกระบวนการผลิตทันที
ประโยชน์ต่อธุรกิจ
- ลดการสูญเสียน้ำหนักของสินค้า
- ควบคุมคุณภาพสินค้าให้สม่ำเสมอ
- ลดการคืนสินค้าจากลูกค้า
- ลดค่าใช้จ่ายในการวิเคราะห์ห้องปฏิบัติการ
- ลดการใช้พลังงานในกระบวนการอบแห้ง
- เพิ่มอายุการเก็บรักษาของผลิตภัณฑ์
- เพิ่มประสิทธิภาพของระบบ QC และ QA
ข้อควรพิจารณา
การวิเคราะห์ด้วย NIR จำเป็นต้องใช้ Calibration Model ที่เหมาะสมกับชนิดของผลิตภัณฑ์ และควรมีการตรวจสอบความถูกต้องของแบบจำลองอย่างสม่ำเสมอ โดยเปรียบเทียบกับผลการวิเคราะห์จากห้องปฏิบัติการ เพื่อให้ได้ค่าที่เชื่อถือได้ในระยะยาว
นอกจากนี้ การเก็บตัวอย่างที่เป็นตัวแทนของผลิตภัณฑ์ทั้งล็อต จะช่วยให้ผลการวิเคราะห์สะท้อนคุณภาพของกระบวนการผลิตได้อย่างถูกต้อง
สรุป
เทคโนโลยี NIR เป็นเครื่องมือสำคัญสำหรับการควบคุมความชื้นในอุตสาหกรรมอาหาร ช่วยให้ผู้ผลิตสามารถตรวจสอบคุณภาพได้อย่างรวดเร็ว ลดต้นทุน เพิ่มประสิทธิภาพของกระบวนการผลิต และยกระดับมาตรฐานสินค้าให้สอดคล้องกับข้อกำหนดของลูกค้าและมาตรฐานสากลการนำ NIR มาใช้ในระบบ Moisture Control ช่วยเปลี่ยนการควบคุมคุณภาพจากการรอผลวิเคราะห์ในห้องปฏิบัติการ ไปสู่การตัดสินใจแบบ Real-Time ที่ช่วยลดของเสีย เพิ่มผลผลิต และสร้างความได้เปรียบในการแข่งขันทางธุรกิจ